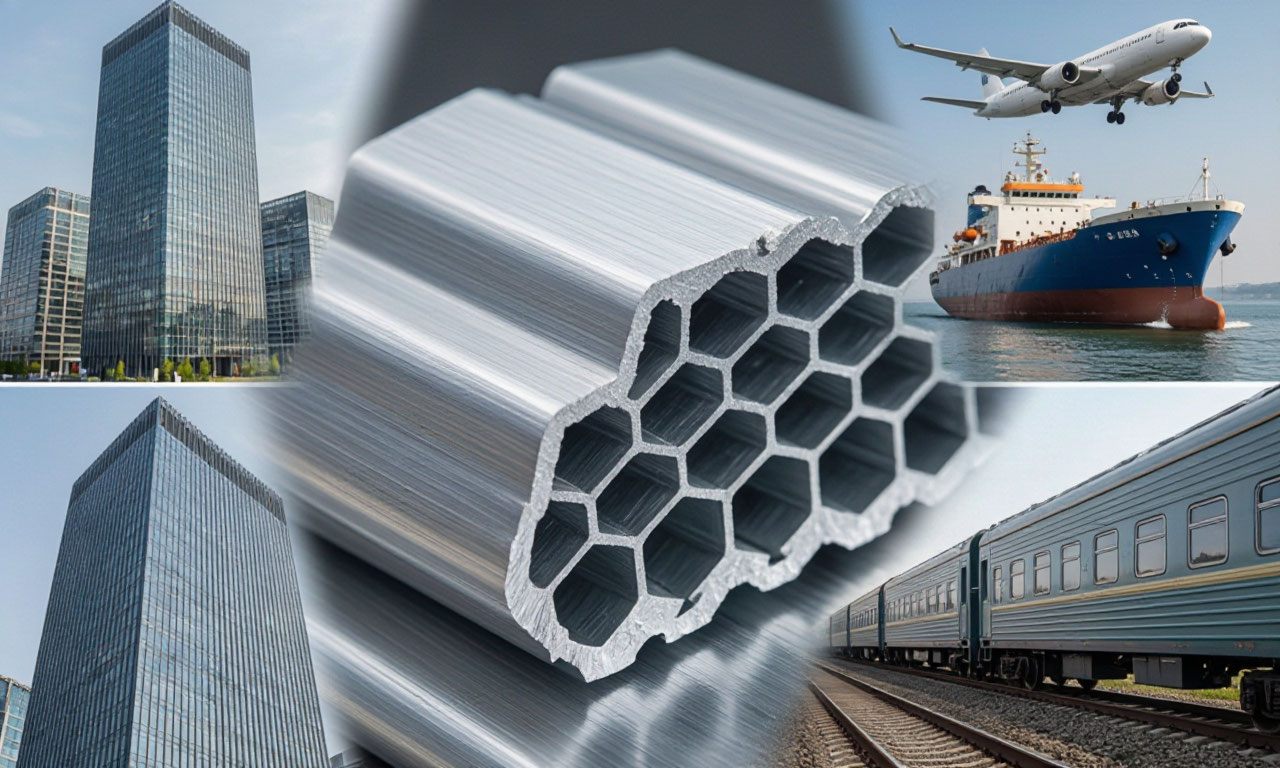
Алюминиевая сотовая панель это многослойную композитную конструкцию, в которой два тонких несущих листа соединяются с внутренним ячеистым заполнителем. Такая структура известна как сэндвич-конструкция, и её ключевое преимущество заключается в рациональном распределении материала по сечению.
Внешние обшивки воспринимают растягивающие и сжимающие напряжения, возникающие при изгибе, тогда как внутренний слой отвечает за восприятие поперечных сдвиговых усилий. Подобный принцип работы напоминает двутавровую балку, где полки работают на изгиб, а стенка на сдвиг.
Сэндвич-конструкция позволяет достичь исключительной жёсткости при минимальной массе именно это свойство сделало сотовые панели востребованными в отраслях, где масса конструкции является критическим параметром.
Сэндвич-конструкция как основа алюминиевых сотовых панелей
Сэндвич-конструкция позволяет достичь исключительной жёсткости при минимальной массе. Сравнение с эквивалентной по жёсткости алюминиевой моноплитой показывает, что сотовая панель оказывается примерно в пять раз легче. В численном выражении жёсткость на изгиб сотовой панели может превосходить традиционные композитные решения в четырнадцать раз при сопоставимой толщине.
Типовая панель толщиной пятнадцать миллиметров с обшивками толщиной один миллиметр весит около шести килограммов на квадратный метр.
Такое соотношение массы и несущей способности объясняет, почему сэндвич-конструкции с сотовым заполнителем находят применение в тех отраслях, где каждый килограмм имеет значение. В авиастроении снижение массы напрямую конвертируется в топливную эффективность, в судостроении в улучшение остойчивости и скоростных характеристик, в железнодорожном транспорте в уменьшение нагрузок на путь и тяговые агрегаты.
Сотовый заполнитель. Геометрия и материалы
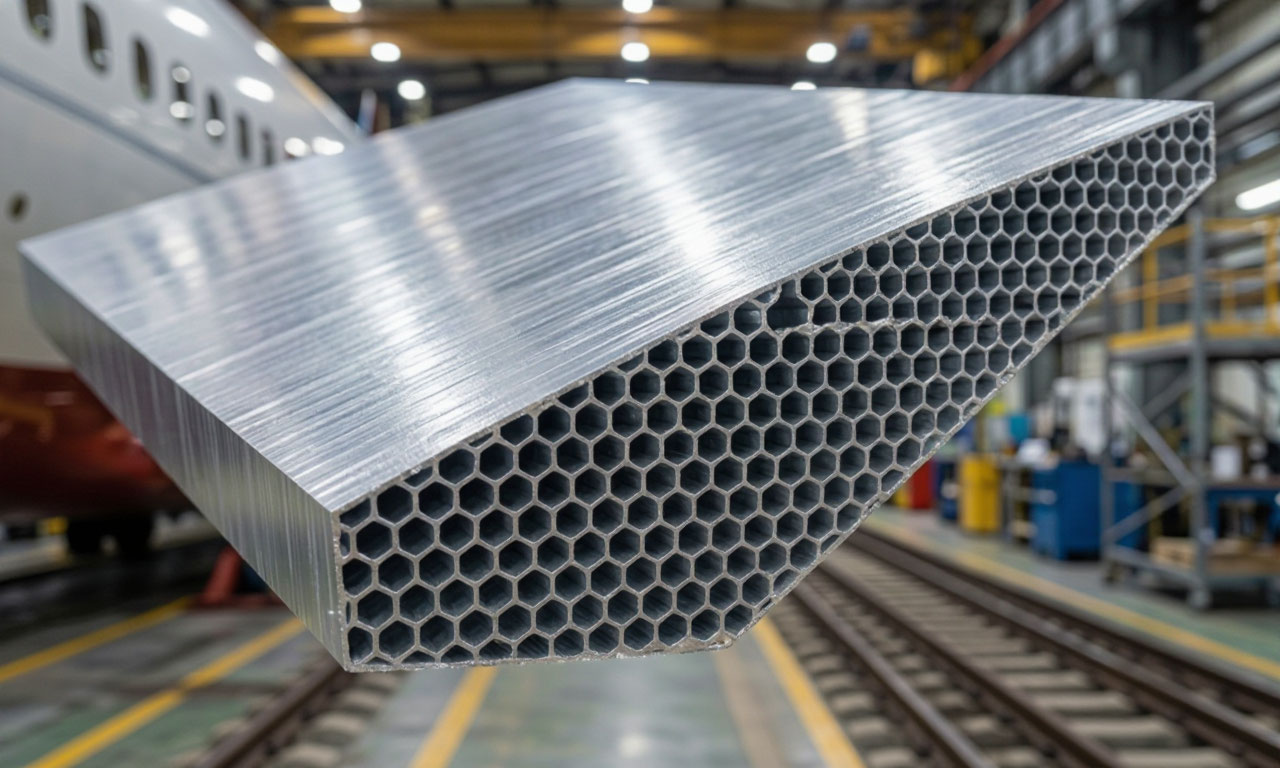
Сотовый заполнитель это внутренний слой панели, образованный системой шестигранных ячеек, соединённых между собой. Такая геометрия не случайна: шестиугольник является одной из наиболее эффективных фигур для заполнения плоскости с минимальным расходом материала на перегородки. В поперечном сечении соты напоминают пчелиные, откуда и происходит название.
Основным материалом для изготовления сотового заполнителя служит алюминиевая фольга. Толщина фольги варьируется в пределах от двадцати до восьмидесяти микрометров в зависимости от требуемых характеристик. Применяются сплавы марок 3003 и 5052, обладающие хорошим сочетанием прочности и коррозионной стойкости.
Сплав 3003 с добавлением марганца отличается высокой технологичностью и устойчивостью к атмосферным воздействиям, тогда как 5052 демонстрирует повышенную прочность и способность выдерживать солевой туман на протяжении тысячи часов без признаков разрушения.
Геометрические параметры сотового заполнителя размер ячейки, толщина фольги и плотность определяют его механические характеристики. Плотность заполнителя обычно составляет от тридцати до ста килограммов на кубический метр. С увеличением плотности возрастают прочность на сжатие и модуль сдвига, но одновременно растёт масса панели. Проектировщик выбирает оптимальное соотношение, исходя из конкретных нагрузок и ограничений по весу.
Ориентировочные характеристики сотового заполнителя из алюминиевой фольги
| Сплав | Толщина фольги, мкм | Плотность, кг/м³ | Прочность на сжатие, МПа | Преимущественная область применения |
|---|---|---|---|---|
| 3003 | 20–40 | 30–50 | 1,0–2,0 | Строительные фасады, интерьеры |
| 3003 | 50–80 | 60–80 | 2,5–4,0 | Несущие панели, перегородки |
| 5052 | 30–50 | 40–60 | 1,8–3,0 | Судостроение, морская атмосфера |
| 5052 | 60–80 | 70–100 | 3,5–6,0 | Авиастроение, транспорт |
| АМг-2Н | 40–60 | 40–70 | 2,0–3,5 | Железнодорожный транспорт |
Технология производства? Гофрирование и сборка
Изготовление алюминиевого сотового заполнителя базируется на нескольких подходах, наиболее распространённым из которых является метод склейки и растяжки. Процесс начинается с нанесения клеевых полос на алюминиевую фольгу, разматываемую из рулона.
Клеевые полосы располагаются с определённым шагом, после чего фольга разрезается на листы заданной длины и складывается в стопу. При нагреве под давлением клей отверждается, формируя блок, который затем растягивается в направлении, перпендикулярном плоскости склейки. Растянутый блок приобретает характерную шестигранную структуру.
Альтернативный метод, известный как сварка-склейка, включает операцию гофрирования алюминиевой фольги. Гофрирование это процесс придания фольге волнообразного профиля путём пропускания между профилированными валками. Полученные гофрированные листы накладываются друг на друга и соединяются по вершинам гофр клеевыми полосами или точечной сваркой. Гофрирование обеспечивает более точную геометрию ячеек и позволяет регулировать их размер в широком диапазоне.
Отдельного внимания заслуживает операция торцевой обработки сотового заполнителя. После сборки блока и его растяжки торцевые поверхности сот получаются неровными, что недопустимо при последующем соединении с обшивками.
Торцевая обработка выполняется шлифовкой или фрезеровкой до достижения плоскопараллельности поверхностей. Для сохранения жёсткости конструкции в процессе обработки ячейки могут заполняться канифолью или другим технологическим наполнителем, который удаляется после завершения механической обработки.
Удельная прочность и анизотропия механических свойств
Удельная прочность это отношение прочностных характеристик материала к его плотности. Для сотовых панелей этот показатель является определяющим, поскольку именно он позволяет сравнивать эффективность различных конструктивных решений.
Алюминиевые соты демонстрируют высокую удельную прочность: при плотности заполнителя порядка пятидесяти килограммов на кубический метр прочность на сжатие может достигать двух мегапаскалей, а удельная прочность на единицу массы оказывается существенно выше, чем у монолитных материалов.
Анизотропия механических свойств неотъемлемая характеристика сотовых структур. В направлении, перпендикулярном плоскости панели, заполнитель работает на сжатие и обладает максимальной жёсткостью. В плоскости панели свойства зависят от ориентации ячеек относительно направления нагружения.
Модуль сдвига сотового заполнителя в направлениях вдоль и поперёк гофрирования может различаться в несколько раз. Для заполнителя из фольги сплава АМг-2Н при плотности около сорока килограммов на кубический метр модуль сдвига составляет порядка тридцати двух мегапаскалей, при этом его значение меняется в зависимости от направления приложения нагрузки.
Практическое следствие анизотропии заключается в необходимости учёта ориентации ячеек при проектировании. Если панель работает преимущественно на изгиб в одном направлении, заполнитель следует ориентировать таким образом, чтобы направление максимальной жёсткости совпадало с направлением главных напряжений. Пренебрежение этим фактором приводит к неоправданному увеличению массы или снижению несущей способности конструкции.
Адгезионное соединение и его роль в целостности панели
Адгезионное соединение обеспечивает передачу усилий между обшивками и сотовым заполнителем. Прочность этого соединения определяет, насколько эффективно сэндвич-конструкция работает как единое целое. Если адгезия недостаточна, обшивки отслаиваются от заполнителя, и панель теряет несущую способность, превращаясь в набор отдельных тонких листов.
Технология склеивания сотовых панелей отработана до высокой степени совершенства. Клей наносится на торцевые поверхности сот либо на внутреннюю сторону обшивок, после чего сборка подвергается горячему прессованию. Клеевой слой проникает в ячейки на определённую глубину, образуя так называемые мениски галтели, которые увеличивают площадь контакта и равномерно распределяют напряжения.
Исследования показывают, что даже минимальное количество клея, порядка пяти граммов на квадратный метр, способно обеспечить прочное соединение, при котором разрушение происходит по телу соты, а не по клеевому шву.
Для повышения адгезии поверхность алюминиевой фольги подвергается предварительной обработке. Наиболее эффективным методом признано электрохимическое оксидирование, которое формирует на поверхности тонкий оксидный слой, улучшающий смачиваемость клеем и одновременно повышающий коррозионную стойкость. Качество адгезионного соединения контролируется испытаниями на Т-образное расслаивание, которые позволяют количественно оценить прочность сцепления.
Теплопроводность ячеистых структур
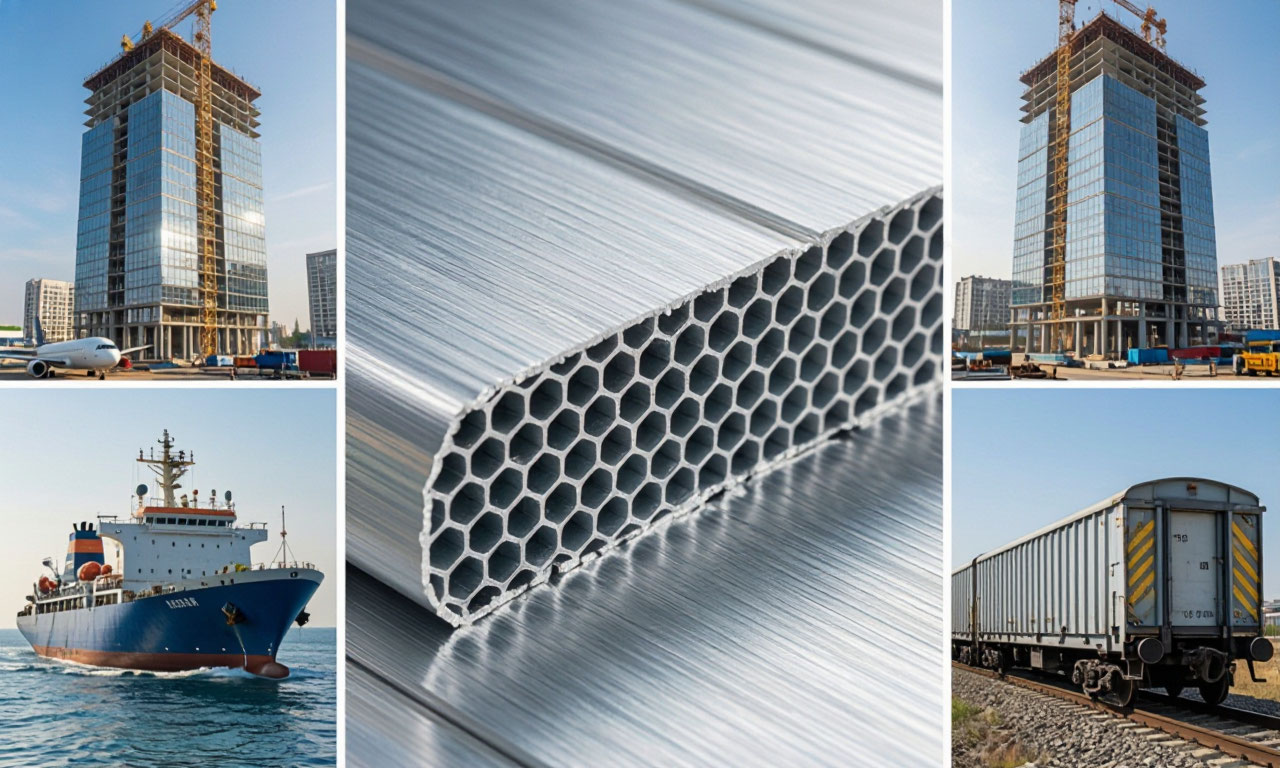
Теплопроводность ячеистых структур имеет сложный характер, поскольку тепло переносится одновременно несколькими механизмами. Через материал фольги тепло распространяется путём теплопроводности. Внутри ячеек происходит конвекция воздуха или газа, заполняющего полости. При высоких температурах заметный вклад вносит излучение между стенками сот. Эффективная теплопроводность сотовой панели зависит от геометрических параметров ячеек, материала заполнителя и условий эксплуатации.
Алюминий обладает высокой теплопроводностью, порядка двухсот ватт на метр-кельвин. Однако ячеистая структура с воздушными полостями демонстрирует эффективную теплопроводность, существенно меньшую, чем у монолитного металла. Вклад конвекции ограничен малыми размерами ячеек: чем меньше размер соты, тем слабее циркуляция воздуха внутри неё. Это делает сотовые панели эффективными в качестве теплоизоляционных элементов при условии, что тепловые мосты по торцам панели минимизированы.
Способность алюминиевых сотовых панелей равномерно распределять тепловые потоки используется в системах обогрева и вентиляции. Высокая теплопроводность материала обшивок в сочетании с развитой поверхностью сотового заполнителя обеспечивает быстрый нагрев или охлаждение конструкции, что важно для транспортных средств, работающих в широком диапазоне климатических условий.
Коррозионная стойкость алюминиевых сотовых панелей
Коррозионная стойкость алюминиевых сотовых панелей определяется свойствами применяемых сплавов и качеством защитных покрытий. Алюминий естественным образом образует на поверхности тонкую оксидную плёнку, которая препятствует дальнейшему окислению. Для повышения стойкости в агрессивных средах используются сплавы с добавками марганца и магния, а также дополнительные виды обработки.
Сплав 3003, широко применяемый для изготовления сотового заполнителя, демонстрирует отличную коррозионную стойкость в атмосферных условиях и хорошую в промышленных средах. Для наружного применения обшивки часто выполняются из сплавов серии 5000, которые обладают повышенной устойчивостью к солевому туману. Испытания показывают, что после сорока восьми часов воздействия соляного тумана на поверхности панелей с фторуглеродным покрытием не образуется проколов, трещин или вспенивания.
В судостроении и прибрежном строительстве особое значение приобретает защита кромок панелей, где возможно проникновение влаги в сотовый заполнитель. Торцевая обработка и последующая герметизация кромок специальными составами предотвращают развитие коррозионных процессов изнутри. Анодирование обшивок толщиной от десяти до пятнадцати микрометров создаёт дополнительный барьер, существенно продлевающий срок службы конструкции в морской атмосфере.
Применение в строительстве
В строительной отрасли алюминиевые сотовые панели используются преимущественно для облицовки фасадов, устройства навесных вентилируемых систем и оформления интерьеров. Лёгкость материала позволяет монтировать панели больших форматов без применения тяжёлой грузоподъёмной техники. Производители предлагают элементы размером до полутора метров в ширину и более девяти метров в длину, что даёт архитекторам значительную свободу в проектировании фасадных решений.
Фасадные системы на основе сотовых панелей обеспечивают высокую плоскостность поверхности даже при значительных размерах отдельных элементов. Жёсткость панели достаточна для восприятия ветровых нагрузок без заметных деформаций, а малый вес снижает требования к несущему каркасу здания. Пожарные характеристики материала соответствуют классу А2 согласно европейскому стандарту EN 13501-1, что позволяет применять его в зданиях с повышенными требованиями к огнестойкости.
Для интерьерных решений сотовые панели используются в подвесных потолках, перегородках и декоративных элементах. Возможность нанесения различных декоративных покрытий от порошковой окраски до ламинации плёнками с текстурой дерева или камня делает материал универсальным инструментом дизайнера. Звукоизолирующие свойства сотовой структуры способствуют созданию комфортной акустической среды в офисных и общественных пространствах.
Применение в судостроении
Судостроение стало одной из первых отраслей, где сотовые панели нашли системное применение. Высокоскоростные суда, для которых масса корпуса и надстройки является критическим параметром, активно используют алюминиевые сотовые конструкции для изготовления переборок, внутренних модулей, мебели и элементов отделки.
Трёхслойные панели с сотовым заполнением применяются для создания лёгких и прочных корпусных конструкций быстроходных катеров, паромов и яхт. Снижение массы надстройки улучшает остойчивость судна и позволяет увеличить полезную нагрузку или скорость. Панели с сотовым наполнением используются для изготовления судовой мебели, отделки стен и подволока, при этом наружная отделка может выполняться из плёнки ПВХ, негорючего пластика или порошковой краски.
Коррозионная стойкость алюминиевых сплавов в морской среде делает сотовые панели предпочтительным материалом для внутренней отделки помещений, где требуется сочетание гигиеничности, долговечности и малого веса. В отличие от традиционных материалов, алюминиевые соты не впитывают влагу, не подвержены гниению и не выделяют вредных веществ при нагреве.
Применение в авиастроении
Авиастроение предъявляет к материалам наиболее жёсткие требования по удельной прочности и жёсткости. Сотовые панели с алюминиевым заполнителем используются в конструкции планера, внутренних перегородок, полов, багажных полок и элементов интерьера пассажирских салонов.
Каждый килограмм массы, сэкономленный на конструкции летательного аппарата, прямо конвертируется в увеличение дальности полёта или полезной нагрузки. Сотовые панели позволяют снизить массу элементов конструкции без потери прочностных характеристик. Внутренние перегородки и багажные полки, выполненные из сотовых панелей, выдерживают значительные эксплуатационные нагрузки, включая ударные воздействия при турбулентности и жёстких посадках.
Технологии производства сотовых панелей для авиации включают методы диффузионной сварки в вакууме, позволяющие соединять обшивки с заполнителем без использования клеевых составов. Такие соединения обладают повышенной термостойкостью и стабильностью характеристик в условиях циклического изменения температуры и давления, характерных для полётов на больших высотах.
Сотовые заполнители из алюминиевой фольги для авиакосмической отрасли проходят специальную сертификацию и изготавливаются с повышенными требованиями к точности геометрии ячеек.
Применение в железнодорожном секторе
Железнодорожный транспорт, особенно высокоскоростные пассажирские перевозки, активно использует алюминиевые сотовые панели для изготовления внутренней обшивки вагонов, потолков, перегородок и элементов интерьера. Снижение массы подвижного состава уменьшает износ пути, снижает энергопотребление на тягу и позволяет увеличить частоту движения без дополнительной нагрузки на инфраструктуру.
Сотовые панели применяются для производства внутренних стеновых панелей высокоскоростных электропоездов, включая элементы сложной криволинейной формы. Такие конструкции должны выдерживать вибрационные нагрузки, возникающие при движении на высоких скоростях, и обеспечивать требуемый уровень звукоизоляции пассажирского салона. Алюминиевые соты эффективно гасят вибрации благодаря своей ячеистой структуре, которая рассеивает энергию колебаний.
Пожарная безопасность является критическим требованием для железнодорожного транспорта. Алюминиевые сотовые панели с соответствующими покрытиями и заполнителями соответствуют строгим стандартам по реакции на огонь, не распространяют пламя и не выделяют токсичных продуктов горения в опасных концентрациях. Материал подходит для использования в пассажирских вагонах метрополитена и пригородных поездов, где требования к пожарной безопасности особенно высоки.
Типовые параметры сотовых панелей по отраслям применения
| Отрасль | Типовые элементы | Толщина панели, мм | Толщина обшивки, мм | Ключевое требование |
|---|---|---|---|---|
| Строительство | Фасады, потолки, перегородки | 10–25 | 0,5–1,0 | Плоскостность и огнестойкость |
| Судостроение | Переборки, мебель, подволок | 10–20 | 0,5–0,8 | Коррозионная стойкость |
| Авиастроение | Полы, перегородки, полки | 8–15 | 0,3–0,6 | Минимальная масса |
| Железнодорожный транспорт | Обшивка салонов, потолки | 6–15 | 0,4–0,8 | Пожарная безопасность |
| Интерьерные решения | Декоративные панели, стены | 6–12 | 0,3–0,6 | Точность геометрии |
Советы по выбору и применению
При выборе алюминиевых сотовых панелей для конкретного проекта следует учитывать несколько ключевых факторов. Толщина панели и толщина обшивок определяются расчётными нагрузками и требуемой жёсткостью. Для фасадных систем обычно применяются панели толщиной от десяти до двадцати пяти миллиметров с обшивками от половины до одного миллиметра. Для внутренней отделки транспорта достаточны панели толщиной от шести до пятнадцати миллиметров.
Размер ячейки сотового заполнителя влияет на механические характеристики и массу панели. Мелкие ячейки обеспечивают более высокую прочность на сжатие и лучшую звукоизоляцию, но увеличивают плотность заполнителя. Крупные ячейки снижают массу, но требуют более толстых обшивок для предотвращения локального выпучивания. Оптимальный размер ячейки подбирается в зависимости от преобладающего вида нагрузки.
Обработка кромок панелей должна выполняться с особой тщательностью. Открытые торцы сот являются уязвимым местом с точки зрения проникновения влаги и загрязнений. Применение специальных кромочных профилей или заливка торцов герметиком предотвращает эти риски. Для наружных конструкций рекомендуется использовать панели с предварительно герметизированными кромками заводского изготовления.
Крепление панелей к несущему каркасу осуществляется с помощью скрытых или видимых кляммеров, винтовых соединений или клеевых составов. Выбор способа крепления зависит от материала основания, требуемой ремонтопригодности и условий эксплуатации. При креплении на клей необходимо обеспечить равномерное распределение клеевого слоя и достаточное время отверждения до приложения эксплуатационных нагрузок.
Хранение и транспортировка панелей требуют соблюдения мер предосторожности. Панели следует хранить в горизонтальном положении на ровной поверхности, защищённой от влаги. При перемещении необходимо избегать ударных воздействий по кромкам и торцам, которые могут привести к деформации обшивок и нарушению адгезионного соединения. Соблюдение этих простых правил обеспечивает сохранение заявленных характеристик материала на протяжении всего срока службы конструкции.
Последовательность действий при подборе панели для конкретной задачи удобно свести к нескольким шагам:
- Определить преобладающий вид нагрузки и направление главных напряжений.
- Рассчитать требуемую жёсткость и подобрать толщину панели и обшивок.
- Выбрать плотность и размер ячейки сотового заполнителя.
- Назначить марку сплава с учётом агрессивности среды эксплуатации.
- Определить способ кромочной герметизации и тип крепления к каркасу.
Основные критерии, на которые стоит ориентироваться при финальном выборе:
- удельная прочность соотношение несущей способности и массы панели;
- анизотропия механических свойств соответствие ориентации ячеек схеме нагружения;
- адгезионное соединение гарантия совместной работы обшивок и заполнителя;
- коррозионная стойкость ресурс работы в конкретной среде;
- теплопроводность ячеистых структур требования по теплоизоляции или теплоотводу;
- торцевая обработка качество кромок и их защита от влаги.